Аэродинамический фазоинвертор с винтовой нарезкой
Просмотр ограничен
Пожалуйста, авторизуйтесь, чтобы просматривать 3D модель и изменять её параметры.
Войти в аккаунтРуководство по печати и рекомендации
Общее описание и особенности конструкции модели
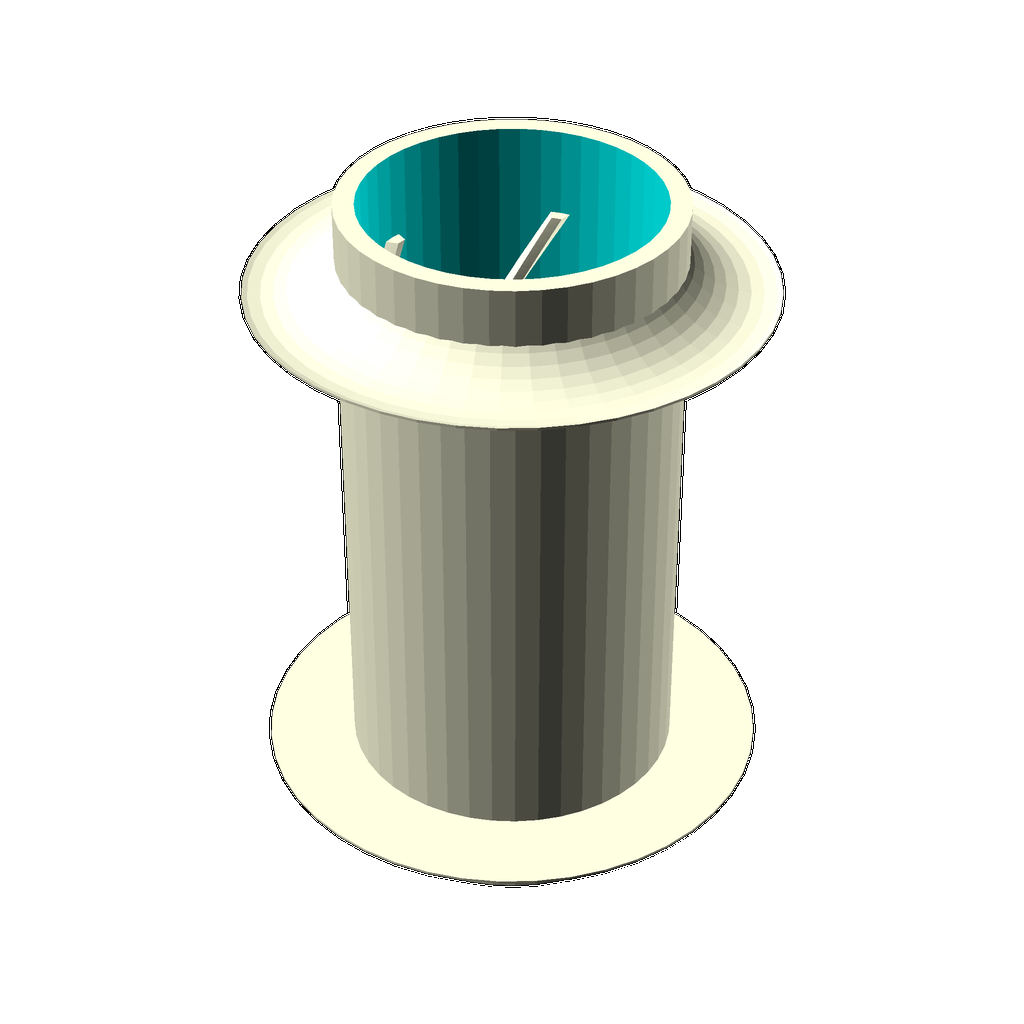
Представляем аэродинамический фазоинвертор с винтовой нарезкой – инновационное решение для оптимизации акустических характеристик корпусов колонок. Данная модель представляет собой трубу, внутренняя поверхность которой оснащена спиральными лопастями. Эта конструкция разработана для эффективного снижения турбулентности воздушного потока, проходящего через порт фазоинвертора. Традиционные порты часто генерируют нежелательные струйные шумы, особенно на высоких уровнях громкости или при значительных портах. Спиральные лопасти, интегрированные в геометрию трубы, действуют как направляющие, сглаживая вихревые потоки и трансформируя их в более ламинарное (спокойное) течение. Это не только устраняет призвуки, но и может способствовать более чистому и контролируемому воспроизведению низких частот.
Варианты конфигурации и модификации
Модель полностью параметризирована, что позволяет гибко адаптировать её под конкретные акустические задачи и конструктивные особенности корпуса колонки. Ключевые настраиваемые параметры включают:
- Внутренний диаметр трубы (d_inner): Определяет резонансную частоту порта и общий объем воздуха, участвующего в акустическом оформлении.
- Толщина стенки (wall_thickness): Влияет на прочность конструкции и устойчивость к вибрациям.
- Общая длина изделия (total_height): Непосредственно влияет на резонансную частоту порта.
- Качество аппроксимации (fn_value): Параметр, отвечающий за гладкость и точность аппроксимации кривых, в том числе спиральных лопастей. Более высокое значение обеспечивает более точную геометрию, но может увеличить время моделирования и сложность печати.
- Количество спиральных лопастей (blade_count): Влияет на степень разбиения потока и его направленность. Большее количество лопастей может обеспечить более равномерное распределение потока.
- Высота профиля лопасти (blade_depth): Определяет глубину, на которую лопасти углубляются в поток.
- Ширина лопасти у основания (blade_width): Влияет на прочность лопасти и её аэродинамический профиль.
- Угол закрутки на всю длину (twist_total): Определяет, насколько полный оборот совершают лопасти по всей длине трубы, что критично для формирования винтового потока.
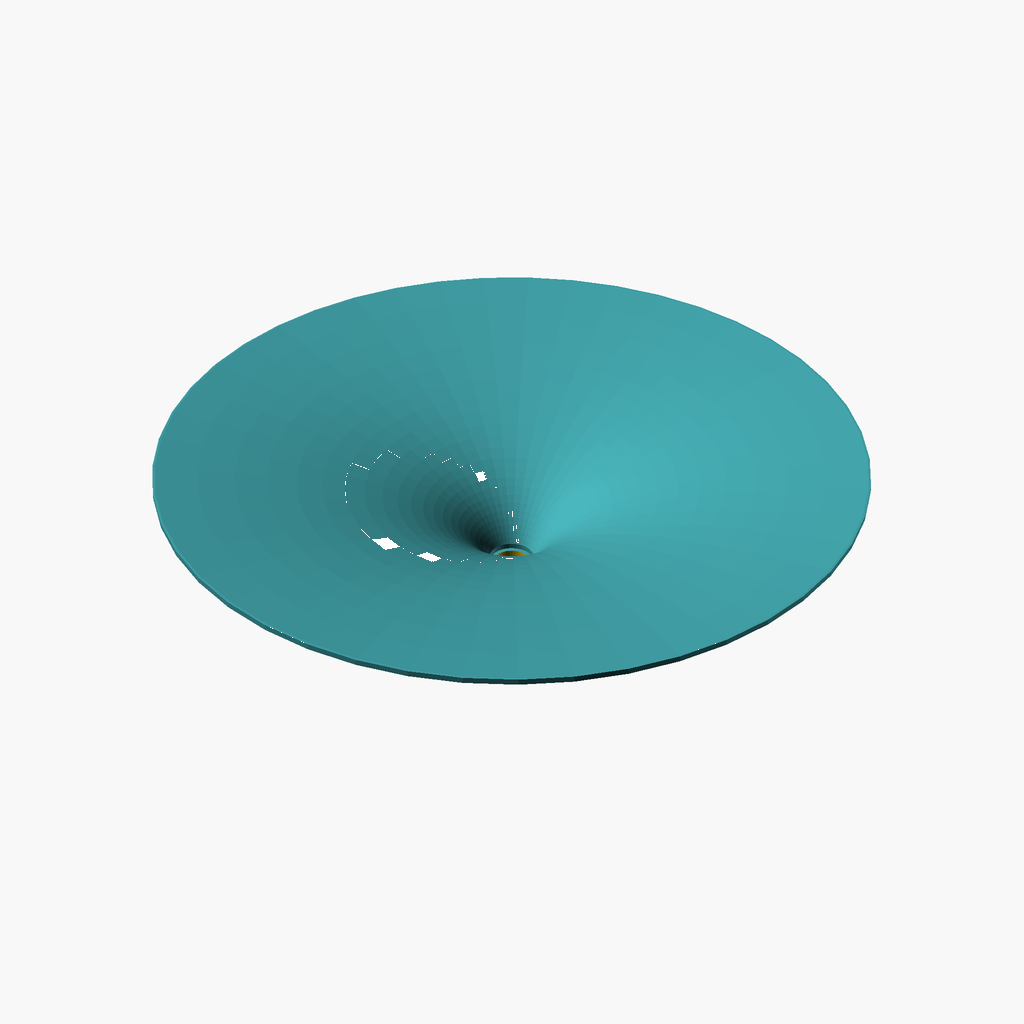
- Включение раструбов (flare_enabled): Опция для добавления расширяющихся конусов на входное и/или выходное отверстие трубы. Раструбы (flares) помогают дополнительно снизить турбулентность и шумы на входе/выходе потока.
- Радиус кривизны раструба (flare_rad): Задает плавность перехода раструба.
Изменяя эти параметры, можно тонко настраивать акустические свойства порта, его физические размеры и механическую прочность.
Сферы и сценарии практического применения
Данный аэродинамический фазоинвертор идеально подходит для:
- Проектирования и изготовления акустических систем Hi-Fi/Hi-End класса: Для достижения максимальной чистоты звучания и минимизации нежелательных шумов.
- Модификации существующих акустических систем: Замена стандартных портов на оптимизированные для улучшения акустических характеристик.
- Создания компактных и мощных сабвуферов: Где эффективная работа порта критична для воспроизведения низких частот.
- DIY-аудио проектах: Любители и энтузиасты могут использовать его для создания собственных уникальных акустических корпусов.
- Изготовления компонентов для профессионального звукового оборудования: Усилители, мониторы, портативные акустические системы, где качество звука имеет первостепенное значение.
Рекомендации по изготовлению
- Оптимальный тип пластика: Рекомендуется использовать PETG (полиэтилентерефталат-гликоль) или ABS (акрилонитрилбутадиенстирол). PETG обладает хорошей прочностью, гибкостью и устойчивостью к влаге, что делает его подходящим для акустических применений. ABS предлагает высокую термостойкость и прочность, но требует более тщательного контроля печати и вентиляции. PLA (полилактид) может быть использован для прототипирования или в случаях, когда изделие не подвергается значительным нагрузкам или нагреву, но его хрупкость и низкая термостойкость делают его менее предпочтительным для долгосрочной эксплуатации.
- Процент заполнения (Infill): Рекомендуется установить от 20% до 40%. Это обеспечит достаточную прочность стенок и лопастей, сохраняя при этом умеренное время печати и расход материала. Увеличение Infill до 50-60% может быть оправдано при высоких механических нагрузках или для снижения вибраций, но потребует больше времени и материала.
- Высота слоя (Layer height): Оптимальная высота слоя – 0.15-0.2 мм. Это позволит добиться хорошего баланса между детализацией кривых и скоростью печати. Для особо критичных к гладкости поверхностей участков (например, вход/выход потока) может быть целесообразно использовать более тонкий слой, например, 0.1 мм.
- Ориентация детали на печатном столе: Деталь следует ориентировать вертикально (по оси трубы), если это позволяют размеры принтера и модели. Такая ориентация минимизирует необходимость в поддерживающих структурах (Supports) для внутренней поверхности и обеспечивает максимальную прочность слоев вдоль оси потока.
- Поддерживающие структуры (Supports): Если вертикальная ориентация невозможна, или для поддержки раструбов (при их включении), могут потребоваться поддерживающие структуры. В таком случае, их следует располагать с учетом минимизации контакта с рабочей поверхностью порта, где важна гладкость потока.