Logo Text-to-3D.ru
Главная Создать 3D Каталог Статьи
Раздел
Создать 3D Каталог О проекте
Вход

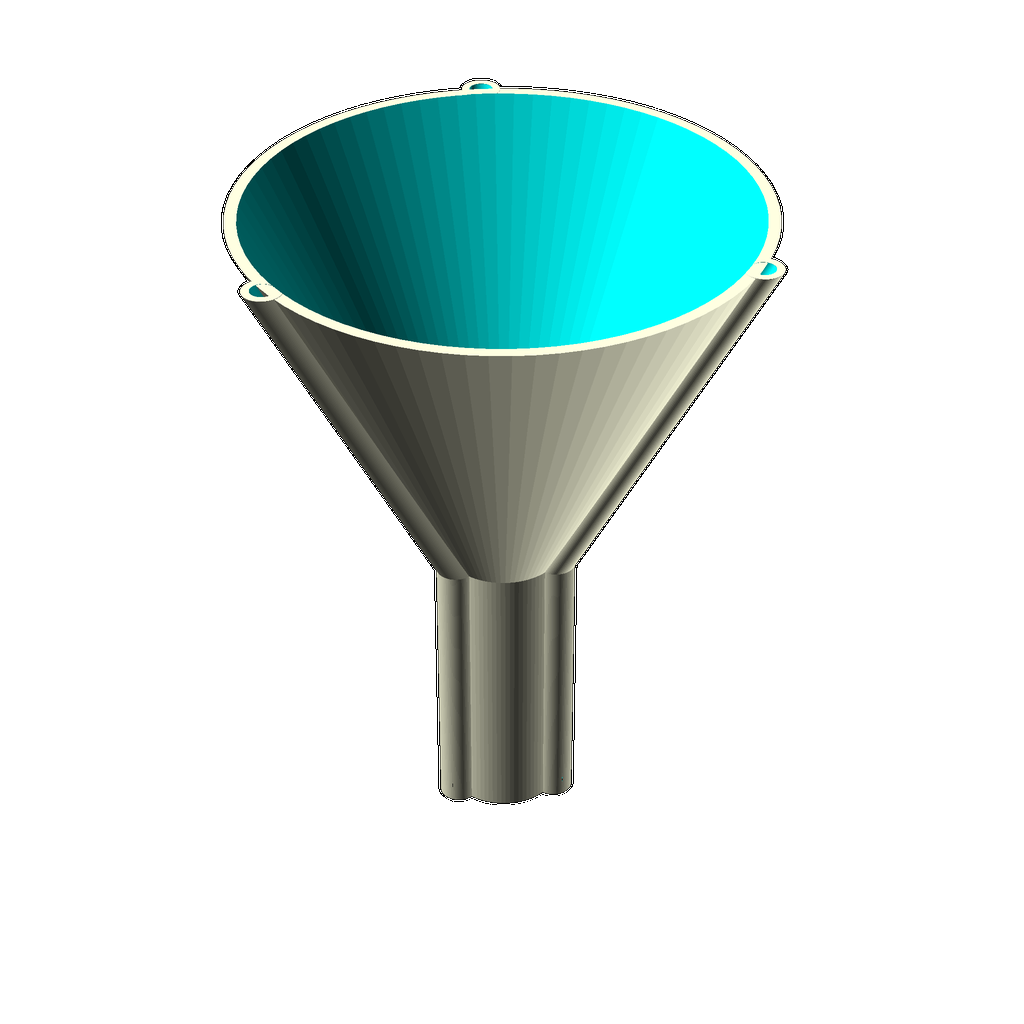
Параметрическая воронка с воздушным каналом (Anti-Glug)
3D модели для 3D печати Инструменты для переливания Специализированные емкости
3D-модель параметрической противозахлебной воронки с возможностью настройки размеров, толщины стенок и наличием внешнего воздушного канала для выравнивания давления. Идеально подходит для печати на 3D-принтере.
80
60
1.8
18
45
3
3
1.2
80
Войдите, чтобы изменять параметры
Пресеты настроек Сохранено!
Все модели на сайте являются прототипами. Проверку размеров, зазоров и валидацию для конечного применения пользователь выполняет самостоятельно.

Preview

Просмотр ограничен

Пожалуйста, авторизуйтесь, чтобы просматривать 3D модель и изменять её параметры.

Войти в аккаунт

Генерация 3D модели...

Идет расчет параметров OpenSCAD (0с)

Связь с сервером активна, ожидаем построение сетки

Браузер не справился с 3D-отрисовкой

Недостаточно видеопамяти на устройстве. Файл сгенерирован успешно — вы можете его скачать.

Скачать STL
Скачать STL

Руководство по печати и рекомендации

29.09.2026 22:07

Общее описание и особенности конструкции модели

Представляем параметрическую воронку с воздушным каналом (Anti-Glug), разработанную для оптимизации процесса переливания жидкостей, особенно вязких или пенящихся. Ключевая особенность данной конструкции — наличие встроенного внешнего воздушного канала, который обеспечивает постоянное выравнивание давления внутри емкости, предотвращая эффект 'захлебывания' (glugging) и позволяя жидкости свободно стекать. Модель полностью параметризирована, что позволяет пользователю легко адаптировать её размеры, пропорции и прочностные характеристики под конкретные задачи. Внешний вид воронки сочетает функциональность и современный дизайн, делая её не только полезным инструментом, но и эстетически привлекательным элементом.

Варианты конфигурации и модификации

Благодаря широкому набору настраиваемых параметров, вы можете создать воронку, идеально соответствующую вашим потребностям. Изменяя 'Диаметр верхней части' (top_diameter) и 'Высоту чаши' (bowl_height), вы регулируете общий объем и размер приемной части. Параметр 'Толщина стенок' (wall_thickness) позволяет увеличить или уменьшить прочность конструкции, выбирая оптимальное соотношение между весом и надежностью. 'Диаметр носика' (spout_diameter) и 'Длина носика' (spout_length) настраивают пропускную способность и глубину введения воронки в горлышко бутылки или емкости. Количество и размер воздушных каналов, определяемые параметрами 'Радиус воздушных каналов' (air_channel_radius), 'Количество каналов' (channel_count) и 'Толщина стенок каналов' (channel_wall), напрямую влияют на эффективность выравнивания давления и предотвращение захлебывания. Параметр 'Качество сглаживания' (fn) позволяет контролировать детализацию поверхности и точность кривизны, что важно для гладкости потока жидкости.

Сферы и сценарии практического применения

Эта параметрическая воронка найдет применение в самых различных областях. В быту она незаменима для переливания масел, сиропов, соусов, вина и других жидкостей, помогая избежать беспорядка и потерь. В автомастерских её можно использовать для заливки технических жидкостей (масло, антифриз) в двигатели и трансмиссию, где часто требуется точное дозирование и предотвращение разбрызгивания. В домашней аптечке – для безопасного переливания лекарственных растворов или спиртовых настоек. Для любителей домашних напитков (пивоваров, виноделов) – для розлива и декантации. В химических лабораториях – для точной и безопасной работы с реактивами. Возможность настройки размеров делает её универсальным инструментом для любых задач, где требуется аккуратное переливание жидкостей.

Рекомендации по изготовлению: оптимальный тип пластика с расшифровкой, процент заполнения (Infill — плотность внутреннего заполнения), высота слоя, ориентация детали на печатном столе с учетом силовых нагрузок, необходимость поддерживающих структур (Supports).

Для печати данной воронки рекомендуется использовать материалы, обладающие хорошей химической стойкостью и термостойкостью, такие как PETG (полиэтилентерефталат-гликоль — прочный, химически стойкий и безопасный для контакта с пищей пластик) или ABS (акрилонитрилбутадиенстирол — более прочный и термостойкий, но требует хорошей вентиляции и подогреваемого стола). Для бытового использования с неагрессивными жидкостями подойдет и PLA (полилактид — биоразлагаемый пластик, простой в печати). Рекомендуемая высота слоя — 0.15-0.2 мм для достижения хорошего баланса между скоростью печати и детализацией. Процент заполнения (Infill) — 15-25%, с узором (pattern) типа 'gyroid' или 'cubic' для равномерного распределения нагрузки. Ориентация детали на печатном столе: воронку следует располагать носиком вверх. Это позволит минимизировать необходимость в поддерживающих структурах (Supports) и обеспечит максимальную прочность соединения носика с основной частью, так как слои печати будут ориентированы перпендикулярно нагрузкам на изгиб. Если все же поддерживающие структуры необходимы (например, при печати с очень большим диаметром верхней части и малым углом наклона стенок), используйте 'tree supports' (древовидные поддержки) для легкого удаления.

Часто задаваемые вопросы (FAQ)

Прочность конструкции воронки обеспечивается за счет оптимизированной толщины стенок, которую можно регулировать параметром 'Толщина стенок' (wall_thickness). Кроме того, форма чаши и конический переход к носику создают естественное распределение нагрузки. Внешний воздушный канал, хоть и является функциональным элементом, интегрирован таким образом, чтобы не ослаблять основную структуру. Профиль каналов и их взаимное расположение также способствует общей жесткости, особенно при выборе достаточной толщины стенок каналов ('channel_wall'). Для предотвращения деформаций при вибрациях или случайных ударах рекомендуется использовать материалы с хорошей ударной вязкостью, такие как PETG, и при необходимости увеличивать толщину стенок.
Параметризация позволяет полностью адаптировать воронку под конкретные задачи. Для вязких жидкостей, требующих более интенсивного воздушного потока для предотвращения захлебывания, увеличьте параметр 'Количество каналов' (channel_count) и/или 'Радиус воздушных каналов' (air_channel_radius). Если вам нужно перелить жидкость в узкое горлышко, уменьшите 'Диаметр верхней части' (top_diameter) и 'Диаметр носика' (spout_diameter), а также настройте 'Длину носика' (spout_length) для удобного введения. Для больших объемов переливаемой жидкости увеличьте 'Диаметр верхней части' (top_diameter) и 'Высоту чаши' (bowl_height), обеспечив достаточный запас по прочности, регулируя 'Толщину стенок' (wall_thickness).
Данная модель представляет собой единое целое и не требует сборки из отдельных частей. Однако, если вы планируете интегрировать воронку в более сложную конструкцию или использовать её в качестве посадочного места для другого компонента (например, для фильтра), то параметризация позволяет настроить размеры. Для соединений, требующих плотного прилегания или наличия зазора, рекомендуется при печати с помощью программ-слайсеров (slicer software — программа подготовки 3D-модели к печати) воспользоваться опцией 'calibration print' (калибровочная печать) или настроить дополнительные параметры, такие как 'horizontal expansion' (горизонтальное расширение) для подгонки размеров. При необходимости монтажа с использованием крепежа (например, винтов), рекомендуется предварительно напечатать тестовый образец, чтобы проверить точность посадки отверстий и при необходимости скорректировать диаметр отверстий или использовать параметр 'horizontal expansion' в слайсере.
Воздушный канал, являясь частью основной конструкции, может стать потенциальной точкой концентрации напряжения при сильных механических воздействиях или циклах изгиба/растяжения. Однако, при правильно подобранной толщине стенок ('wall_thickness' и 'channel_wall') и использовании соответствующих материалов (PETG, ABS), воронка будет обладать достаточной долговечностью. Контакт с агрессивными средами (например, маслами, растворителями) может влиять на материал; PETG и ABS обычно демонстрируют хорошую химическую стойкость. При частом контакте с высокими температурами или УФ-излучением PLA может деградировать быстрее. Циклическое механическое воздействие, такое как резкое сжатие или изгиб, может привести к усталостному разрушению в местах сопряжения каналов со стенками, поэтому выбор оптимальной толщины стенок и материала имеет решающее значение для долговечности.
Ориентация воронки на печатном столе (print bed — поверхность принтера, на которой печатается изделие) критически важна для прочности. Рекомендуется печатать воронку в положении 'носик вверх'. В таком положении слои печати (layers — тонкие горизонтальные слои, из которых строится 3D-модель) располагаются перпендикулярно вектору основной нагрузки, приходящейся на носик во время переливания жидкости. Это обеспечивает максимальную прочность носика на изгиб и разрыв, так как нагрузка приходится на боковую поверхность слоев, а не на их сопряжение. Печать в положении 'носик вниз' потребовала бы значительного количества поддерживающих структур (Supports — вспомогательные детали, печатаемые для поддержки нависающих частей модели) внутри носика, что ухудшило бы гладкость поверхности и потребовало бы дополнительной постобработки. Такая ориентация также могла бы привести к расслоению (delamination — отделение слоев друг от друга) в месте соединения носика с чашей под действием нагрузки.
Text-to-3D.ru

Интеллектуальное проектирование и параметрические 3D-модели для печати.

Генератор деталей • Каталог моделей • info@text-to-3d.ru

© 2026 Text-to-3D.ru. Все права защищены.

Мы используем файлы COOKIES

Продолжая работу с сайтом, вы подтверждаете использование аналитических файлов-cookies и сбор пользовательских данных (IP-адрес, данные браузера) для улучшения работы сервиса. Если вы не согласны, пожалуйста, покиньте сайт.