Logo Text-to-3D.ru
Главная Создать 3D Каталог Статьи
Раздел
Создать 3D Каталог О проекте
Вход

Параметрическая форма для литья эргономичной ручки инструмента
Инструменты Производство и литье Дизайн и эргономика
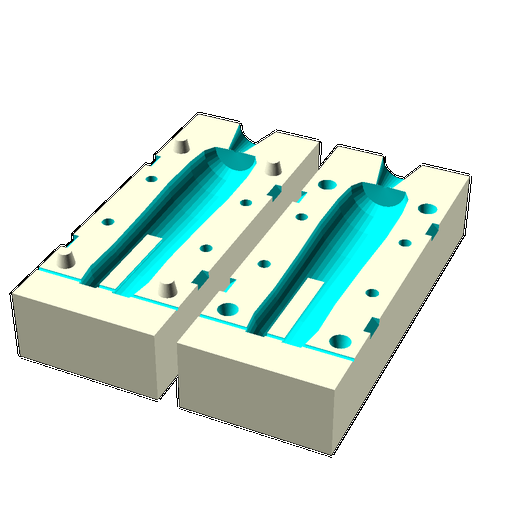
Двухсоставная параметрическая форма для литья эргономичной ручки инструмента диаметром 25 мм и длиной 100 мм. Включает замки позиционирования, литниковую воронку, каналы для выхода воздуха, пазы для размыкания и стяжные отверстия под болты М4.
open
100
25
6
35
14
14
20
16
6.5
1.5
6.5
4.5
5
0.25
4.5
40
0.65
0.68
0.72
0.85
0.82
0.85
0.88
0.85
0.15
0.6
0.95
Войдите, чтобы изменять параметры
Пресеты настроек Сохранено!
Все модели на сайте являются прототипами. Проверку размеров, зазоров и валидацию для конечного применения пользователь выполняет самостоятельно.

Preview

Просмотр ограничен

Пожалуйста, авторизуйтесь, чтобы просматривать 3D модель и изменять её параметры.

Войти в аккаунт

Генерация 3D модели...

Идет расчет параметров OpenSCAD (0с)

Связь с сервером активна, ожидаем построение сетки

Браузер не справился с 3D-отрисовкой

Недостаточно видеопамяти на устройстве. Файл сгенерирован успешно — вы можете его скачать.

Скачать STL
Скачать STL

Руководство по печати и рекомендации

13.09.2026 09:00

Общее описание и особенности конструкции модели

Данная модель представляет собой высокотехнологичную двухсоставную параметрическую форму, предназначенную для литья эргономичных ручек инструментов из полимерных или композитных материалов. Конструкция разработана с учетом принципов промышленного литья: она включает в себя систему замков позиционирования для обеспечения идеального совмещения половин формы, литниковую воронку (Sprue — входное отверстие для подачи материала) и специализированные каналы для выхода воздуха (Vents — выпоры), что предотвращает образование пустот и дефектов внутри отливки. Форма оснащена пазами для размыкания и предусмотренными отверстиями под стяжные болты М4, что позволяет жестко фиксировать детали при работе с вязкими или высокотемпературными составами.

Варианты конфигурации и модификации

Параметризация модели позволяет инженеру гибко адаптировать форму под конкретные производственные задачи:

  • Геометрия изделия: Изменение параметров 'handle_len' (длина ручки) и 'handle_max_d' (максимальный диаметр) позволяет создавать как компактные рукояти для мелких инструментов, так и массивные ручки для тяжелого оборудования.
  • Технологические параметры: Настройка диаметров литниковой воронки ('sprue_top_d') и каналов ('sprue_bottom_d') позволяет оптимизировать поток материала в зависимости от его вязкости.
  • Точность и допуски: Параметр 'pin_clearance' (зазор для компенсации усадки) критически важен при работе с материалами, которые уменьшаются в объеме при остывании или застывании.
  • Конструктивная прочность: Регулировка 'wall_thick' (толщина стенки формы) позволяет балансировать между весом самой формы и её устойчивостью к механическим нагрузкам.

Сферы и сценарии практического применения

Модель идеально подходит для следующих сценариев:

  • Малое производство: Изготовление прототипов или малых партий специализированных ручек для садового, строительного или медицинского инструмента.
  • Промышленный дизайн: Создание уникальных эргономичных решений для брендированных инструментов.
  • Хобби и DIY (Do It Yourself — делай сам): Литье кастомных рукояток для ножей, ключей или других ручных инструментов из эпоксидной смолы или термопластиков.

Рекомендации по изготовлению

Для достижения наилучших эксплуатационных характеристик рекомендуется использовать следующие настройки:

  • Материал: PETG (полиэтилентерефталат — пластик с высокой термостойкостью и ударопрочностью) или ABS (акрилонитрилбутадиенстирол — прочный инженерный пластик). Для высокотемпературного литья рекомендуется использовать специализированные высокотемпературные полимеры.
  • Заполнение (Infill): Рекомендуется 40-60% с типом сетки 'Gyroid' для обеспечения равномерной прочности во всех направлениях.
  • Высота слоя: 0.2 мм для баланса между скоростью печати и качеством поверхности.
  • Ориентация: Печать полуформ горизонтально (плашмя) на столе для обеспечения максимальной площади сцепления и прочности стенок.
  • Поддерживающие структуры (Supports): Необходимы для литниковой воронки и внутренних каналов выхода воздуха.
Часто задаваемые вопросы (FAQ)

Конструкция формы опирается на параметр 'wall_thick' (толщина стенки), который определяет общую жесткость корпуса. Для предотвращения изгиба под давлением литого материала предусмотрены стяжные отверстия под болты М4, которые создают внешнее сжимающее усилие, распределяя нагрузку по всему периметру стыка. Геометрия замков позиционирования обеспечивает равномерное распределение давления между двумя половинками, исключая перекос при заполнении формы.
Параметр 'pin_clearance' (зазор для компенсации усадки) определяет технологический допуск между штифтами позиционирования и отверстиями в противоположной половинке. Он необходим, чтобы компенсировать термическое или химическое сжатие материала при печати или литье. Параметр 'tang_hole_depth' (глубина посадки хвостовика) напрямую определяет глубину захода крепежного элемента инструмента в ручку, что критически важно для обеспечения правильного плеча рычага и надежности фиксации.
Для сборки рекомендуется использовать болты М4 с шестигранной головкой. Диаметр отверстий 'bolt_d' (диаметр стяжных отверстий) рассчитан так, чтобы обеспечить свободное прохождение болта с учетом небольшого люфта для удобства сборки вручную. Замки позиционирования имеют фиксированный допуск, который гарантирует соосность половин формы. При использовании материалов с высокой усадкой рекомендуется увеличить 'pin_clearance' (зазор для компенсации усадки) на 0.1 мм.
При использовании инженерных пластиков типа PETG или ABS, форма сохраняет геометрию при многократном открытии и закрытии. Однако при работе с агрессивными химическими составами (например, некоторыми видами эпоксидных смол) рекомендуется предварительно обработать внутреннюю поверхность формы защитным покрытием. Каналы для выхода воздуха ('vent_d') спроектированы так, чтобы не блокироваться материалом, обеспечивая стабильную эксплуатацию в течение длительного времени.
Ориентация полуформ горизонтально является оптимальной. Это гарантирует, что слои печати будут располагаться параллельно плоскости стыка, что максимизирует прочность соединительных узлов. Если печатать форму вертикально, штифты позиционирования ('pin_h') могут стать уязвимыми к отлому вдоль линий слоев (Layer Lines — линии слоев). Горизонтальная ориентация также обеспечивает лучшую точность размеров 'handle_max_d' (максимальный диаметр ручки) за счет отсутствия эффекта усадки по вертикали.

Похожие параметрические модели

Все модели →
Продвинутый генератор форм для печенья (вырубка)

Продвинутый генератор форм для печенья (вырубка)

14 параметров

"Параметрический генератор 3D-моделей для печенья с текстовой формой, включает режущую кромку, опорное основание и внутренний штамп для оттиска букв. Оптимизирован для 3D-печати."

Изменить параметры
Автомобильная клипса

Автомобильная клипса

11 параметров

"Модель автомобильной клипсы с внутренней и внешней частью для соединения деталей. Включает параметрические настройки для создания различных вариантов крепежа. Подходит для использования в проектах по созданию механизмов и конструкций."

Изменить параметры
Ergo-Grip (Параметрические ручки и рукоятки)

Ergo-Grip (Параметрические ручки и рукоятки)

13 параметров

"Высококачественная параметрическая ручка с возможностью выбора типа вала, текстуры захвата и формы верхней части."

Изменить параметры
Text-to-3D.ru

Интеллектуальное проектирование и параметрические 3D-модели для печати.

Генератор деталей • Каталог моделей • info@text-to-3d.ru

© 2026 Text-to-3D.ru. Все права защищены.

Мы используем файлы COOKIES

Продолжая работу с сайтом, вы подтверждаете использование аналитических файлов-cookies и сбор пользовательских данных (IP-адрес, данные браузера) для улучшения работы сервиса. Если вы не согласны, пожалуйста, покиньте сайт.