Универсальная разъемная литейная форма для пропеллера в кольце
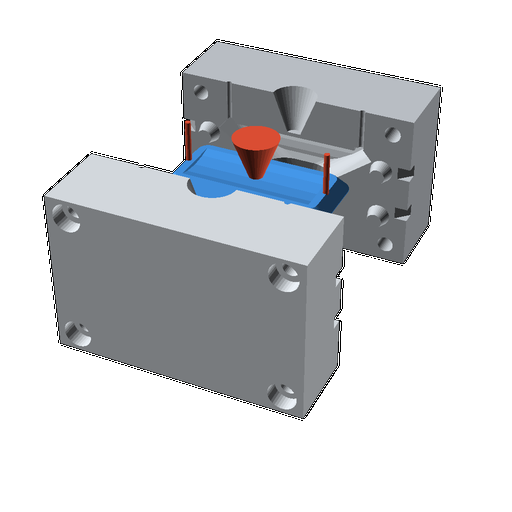
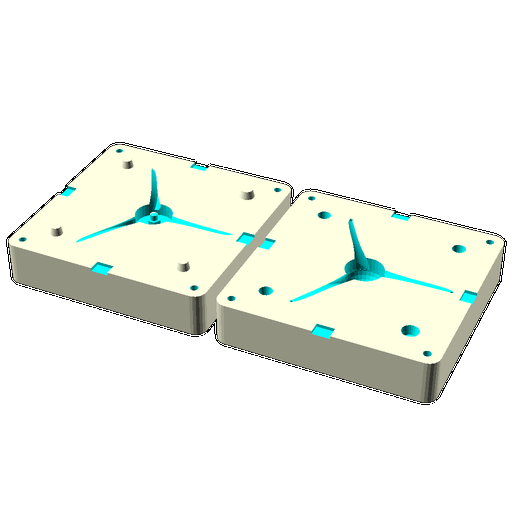
Разъемная литейная форма, оптимизированная для 3D-печати (FDM/SLA) и литья. Включает замки позиционирования, отверстия для стяжки, литник, выпоры для деаэрации и пазы для легкого вскрытия.
Пресеты настроек
Сохранено!
Все модели на сайте являются прототипами. Проверку размеров, зазоров и валидацию для конечного применения пользователь выполняет самостоятельно.
Просмотр ограничен
Пожалуйста, авторизуйтесь, чтобы просматривать 3D модель и изменять её параметры.
Войти в аккаунтРуководство по печати и рекомендации
Общее описание и особенности конструкции модели
Данная модель представляет собой высокотехнологичную параметрическую разъемную литейную форму, специально разработанную для производства пропеллеров (винтов) в кольцевой конфигурации. Конструкция спроектирована с учетом принципов промышленного литья: она включает систему литников (каналов для подачи металла), выпоры (каналы для удаления воздуха и газов) и механизмы точного позиционирования.
- Разъемная конструкция позволяет легко извлекать готовое изделие, не повреждая его геометрию.
- Система центрирующих шипов обеспечивает идеальную совместность половин формы при сборке.
- Интегрированные пазы под шлицы позволяют быстро и надежно фиксировать форму в рабочем положении.
- Наличие отверстий под стяжку (болты) гарантирует отсутствие зазоров между половинками при заливке материала.
Варианты конфигурации и модификации
Параметризация модели позволяет адаптировать форму под практически любые задачи проектирования винтомоторных групп:
- Геометрия лопастей: изменение количества лопастей (blades), их шага (pitch) и профиля (NACA — стандартные аэродинамические профили) позволяет создавать как малые винты для дронов, так и крупные пропеллеры для авиамоделей.
- Габариты формы: параметры mold_size_x/y позволяют масштабировать общую рабочую область под конкретные размеры изделия.
- Конструктивные элементы: возможность включения или отключения кольца (ring_enabled), изменения диаметра ступицы и высоты носового обтекателя (кока) дает полный контроль над финальной формой отливки.
- Точность литья: регулируемые параметры выпоров (vent_mode, vent_count_ring) позволяют оптимизировать процесс деаэрации (удаления пузырьков воздуха из расплава).
Сферы и сценарии практического применения
Модель предназначена для широкого спектра инженерных задач:
- Малое производство: изготовление кастомных пропеллеров из алюминия, бронзы или композитных материалов.
- Прототипирование: создание рабочих образцов винтов для испытаний в аэродинамических трубах.
- Хобби и авиамоделизм: самостоятельное литье уникальных деталей для беспилотников (БПЛА) и радиоуправляемых самолетов.
- Образовательные проекты: демонстрация процессов литья и параметрического моделирования в учебных целях.
Рекомендации по изготовлению
Для получения качественного результата при 3D-печати рекомендуется следующее:
- Материал: для прототипов формы лучше использовать PETG (полиэтилентерефталат-гликоль — термостойкий пластик) или ABS (акрилонитрилбутадиенстирол — прочный пластик, устойчивый к нагреву). Для высокоточных моделей рекомендуется SLA (стереолитография — технология печати смолой) для достижения идеальной гладкости поверхностей.
- Заполнение (Infill): рекомендуется 20-30% с типом сетки 'Gyroid' или 'Grid' для обеспечения жесткости стенок формы.
- Высота слоя: 0.15 - 0.2 мм для FDM (Fused Deposition Modeling — технология послойного наплавления пластика) или менее 0.05 мм для SLA.
- Ориентация: печатать половинками горизонтально, чтобы минимизировать необходимость в поддержках (Supports) и обеспечить максимальную прочность стенок вдоль силовых линий.
- Поддержки (Supports): обязательны для элементов литника и выпоров, если они ориентированы под углом более 45 градусов к плоскости печати.
Часто задаваемые вопросы (FAQ)
Форма спроектирована с учетом значительных механических нагрузок, возникающих при контакте с горячим расплавом. Основная прочность обеспечивается за счет толщины стенок (mold_half_h) и системы отверстий под стяжку (bolt_hole_d). Использование болтов М5 позволяет создать жесткое соединение половин формы, исключая их смещение или 'разъезжание' в процессе литья. Центрирующие шипы (pin_base_d) предотвращают перекос половин относительно друг друга, что критически важно для сохранения точности геометрии лопастей.
Параметризация напрямую управляет ключевыми характеристиками винта. Параметр pitch (геометрический шаг) определяет тяговое усилие, а blades (количество лопастей) влияет на крутящий момент и эффективность. Изменение washout (крутка лопасти) позволяет оптимизировать угол атаки вдоль размаха лопасти. Настройка профиля через количество точек NACA (points) дает возможность создавать сложные аэродинамические формы с переменным сечением, что невозможно при использовании стандартных непараметрических моделей.
Модель включает параметр pin_tolerance (зазор под усадку), который учитывает термическое расширение пластика при печати методом FDM (Fused Deposition Modeling — технология послойного наплавления). Для фиксации половин рекомендуется использовать болты М5 с гайками. Глубина цековки (bolt_head_h) рассчитана так, чтобы шляпка болта не мешала плотному прилеганию стенок формы. Рекомендуется использовать стальные винты для обеспечения максимальной прочности соединения под давлением литейного материала.
При использовании пластиков типа ABS или PETG (полиэтилентерефталат-гликоль) форма сохраняет геометрию при кратковременном контакте с материалом. Однако, из-за циклического нагрева и охлаждения, возможна микродеформация стенок. Для продления срока службы рекомендуется использовать форму как одноразовую или покрывать внутренние поверхности термостойким составом. Конструкция пазов под шлицы (pry_slot_depth) обеспечивает удобный доступ для инструментов при вскрытии формы после остывания изделия.
Критически важно печатать половинки формы так, чтобы слои пластика шли параллельно плоскости разделения. Это гарантирует, что при затяжке болтов стяжки нагрузка будет распределяться по площади контакта, а не пытаться 'раздвинуть' слои печати (адгезию). Ориентация литника и выпоров должна быть оптимизирована для минимизации количества поддержек (Supports), чтобы сохранить чистоту внутренних каналов, так как остатки поддержек внутри формы могут привести к дефектам литья.