Универсальный генератор шестерен
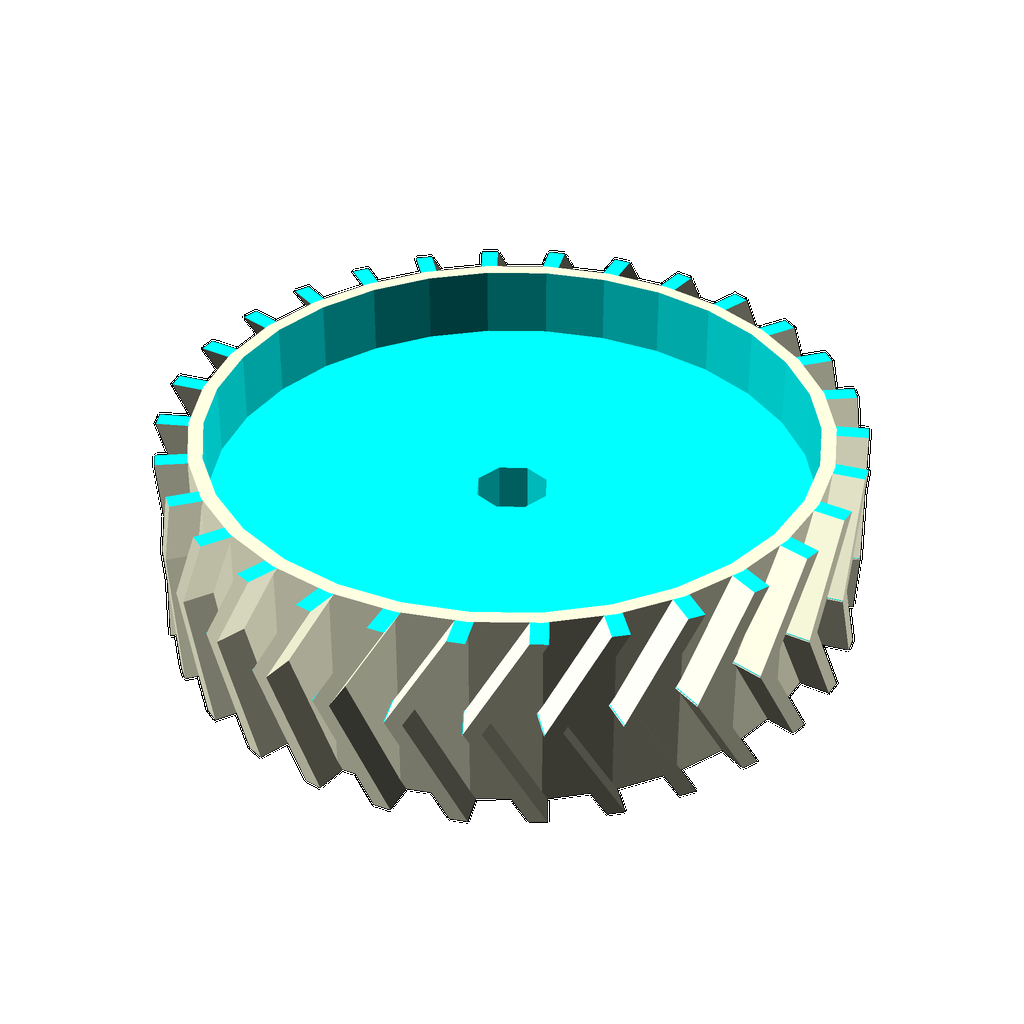
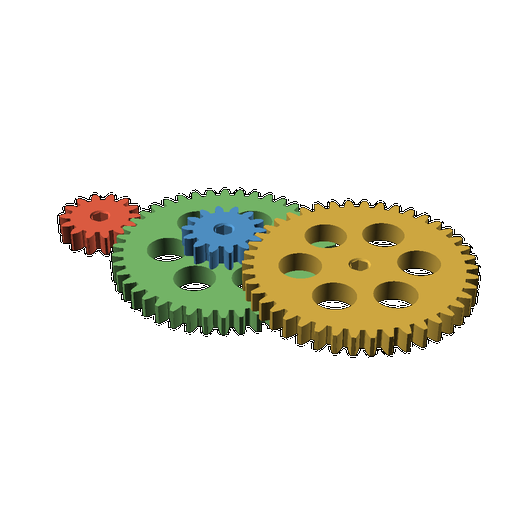
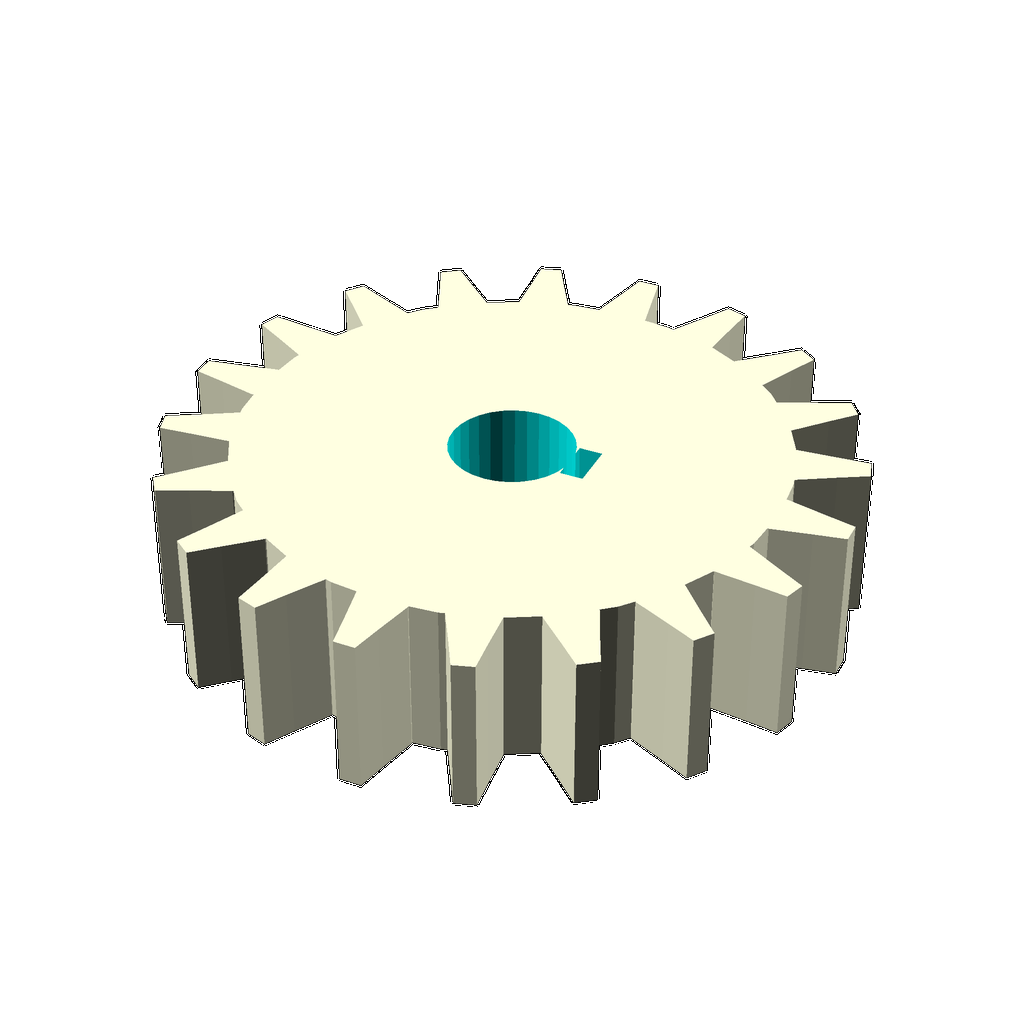
Параметрическая модель шестерен с эвольвентным профилем, позволяющая генерировать прямозубые, косозубые и шевронные передачи с настройкой размера, количества зубьев, угла наклона, посадочного отверстия и шпоночного паза.
Пресеты настроек
Сохранено!
Все модели на сайте являются прототипами. Проверку размеров, зазоров и валидацию для конечного применения пользователь выполняет самостоятельно.
Просмотр ограничен
Пожалуйста, авторизуйтесь, чтобы просматривать 3D модель и изменять её параметры.
Войти в аккаунтРуководство по печати и рекомендации
Общее описание и особенности конструкции модели
Данная параметрическая модель представляет собой высокоточный генератор шестерен с эвольвентным профилем (геометрическая форма зуба, обеспечивающая равномерное передаточное отношение). Конструкция разработана для создания как простых прямозубых передач, так и сложных косозубых или шевронных механизмов. Модель учитывает основные инженерные требования: точность шага, угол давления и наличие посадочных мест для валов.
Варианты конфигурации и модификации
Благодаря глубокой параметризации, пользователь может изменять ключевые геометрические характеристики изделия:
- Модуль (Module): определяет базовый размер зуба и шаг передачи.
- Количество зубьев (Teeth): позволяет задать передаточное отношение между валами.
- Угол наклона (Helix Angle): переход от прямозубых к косозубым шестерням для работы с осевыми нагрузками.
- Шпоночный паз (Keyway): возможность настройки ширины и глубины паза для фиксации шестерни на валу, что критически важно для передачи крутящего момента.
- Качество аппроксимации (Quality): контроль плотности полигональной сетки для обеспечения гладкости поверхности при печати.
Сферы и сценарии практического применения
Модель идеально подходит для следующих задач:
- Робототехника: создание кастомных редукторов для манипуляторов и мобильных платформ.
- Мастерские и DIY: изготовление приводных механизмов для станков, конвейеров или систем автоматизации.
- Ремонт техники: замена изношенных шестерен в бытовых приборах (например, мясорубок, кухонных комбайнов).
- Прототипирование: быстрое создание макетов сложных передач перед заказом литья или фрезеровки.
Рекомендации по изготовлению
Для обеспечения долговечности и точности рекомендуется использовать следующие параметры:
- Материал: PETG (полиэтилентерефталат-гликоль — термостойкий и прочный пластик) для рабочих узлов или Nylon (нейлон — высокопрочный полиамид) для высоконагруженных передач. Для прототипов подойдет PLA (полилактид — биоразлагаемый пластик).
- Заполнение (Infill): рекомендуется 40-60% с типом сетки Gyroid или Cubic для равномерного распределения нагрузки.
- Высота слоя: 0.15–0.2 мм для обеспечения точности профиля зуба.
- Ориентация: печать вертикально (на боку) для обеспечения максимальной прочности зубьев вдоль слоев.
- Поддержки (Supports): необходимы при печати косозубых шестерен с большим углом наклона или при наличии глубоких шпоночных пазов.
Часто задаваемые вопросы (FAQ)
Прочность конструкции напрямую зависит от модуля (Module — базовый размер зуба) и толщины шестерни. При увеличении модуля увеличивается площадь контакта, что снижает удеточное давление на материал. Для работы с высокими крутящими моментами рекомендуется увеличивать толщину (Thickness), чтобы избежать изгиба зубьев. Геометрия эвольвентного профиля обеспечивает равномерное распределение нагрузки по всей длине зуба, предотвращая концентрацию напряжений в одной точке.
Параметризация позволяет полностью адаптировать деталь под конкретный узел. Изменение модуля и количества зубьев (Teeth) меняет диаметр делительного круга, что определяет передаточное отношение. Угол наклона (Helix Angle) превращает прямозубую шестерню в косозубую, позволяя передавать усилие вдоль оси вала. Настройка шпоночного паза (Keyway Width/Depth) позволяет точно подогнать деталь под стандартные или кастомные валы для предотвращения проскальзывания.
При печати отверстия (Bore Diameter) рекомендуется закладывать технологический допуск 0.2-0.5 мм к диаметру вала, так как пластик может давать усадку или расширяться при печати. Для фиксации на валу используется шпоночный паз (Keyway). Если паз не предусмотрен, можно использовать метод прессовой посадки или фиксацию с помощью стопорных колец. При сборке двух шестерен важно соблюдать правильный шаг, который автоматически вычисляется из параметров модуля и количества зубьев.
При работе в режиме трения (Friction) основной износ происходит на гребнях зубьев. Использование материалов с низким коэффициентом трения или нанесение смазки значительно продлевает срок службы. При высоких вибрациях косозубые шестерни (с ненулевым Helix Angle) работают плавнее, так как зубы входят в зацепление постепенно. Для предотвращения износа рекомендуется увеличивать качество аппроксимации (Quality), чтобы избежать микротрещин на острых гранях полигональной сетки.
Это критический момент для аддитивных технологий. Если печатать шестерню вертикально (зубья смотрят вверх), слои будут параллельны плоскости зацепления, что может привести к отслоению (Delamination — разделение слоев) под нагрузкой. Оптимальная ориентация — на боку (Side Orientation). В этом случае слои печати проходят вдоль длины зуба, обеспечивая максимальную прочность на излом и сдвиг, так как нагрузка будет передаваться через структуру самих слоев, а не только за счет их адгезии.