Генератор форм для литья мыла
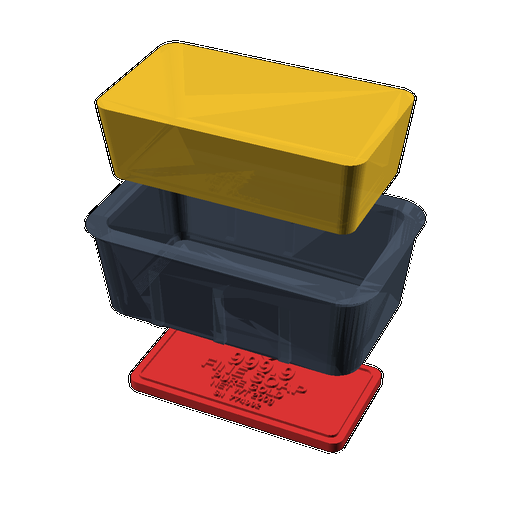
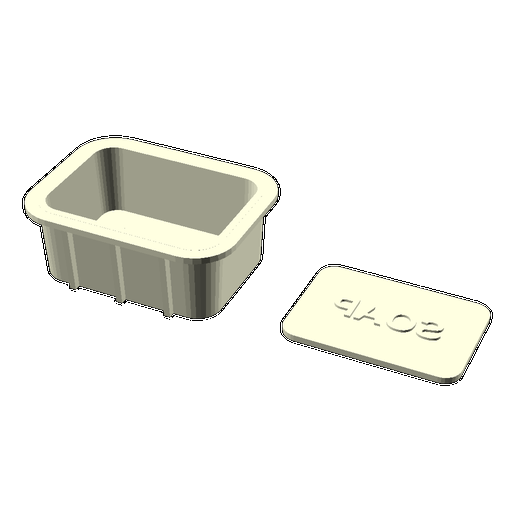
Конструкция: Корпус с технологическим уклоном, ребрами жесткости, отверстием для выталкивания и съемным штампом-дном с кастомной гравировкой. Параметрическая настройка размеров мыла, корпуса и штампа.
Пресеты настроек
Сохранено!
Все модели на сайте являются прототипами. Проверку размеров, зазоров и валидацию для конечного применения пользователь выполняет самостоятельно.
Просмотр ограничен
Пожалуйста, авторизуйтесь, чтобы просматривать 3D модель и изменять её параметры.
Войти в аккаунтРуководство по печати и рекомендации
Генератор форм для литья мыла: создайте идеальное мыло своими руками!
Представляем вам универсальный генератор форм для самостоятельного изготовления мыла. Эта параметрическая модель позволяет точно настроить размеры и особенности формы под ваши нужды, обеспечивая легкое извлечение готового мыла и возможность персонализации.
Конструктивные особенности:
- Технологический уклон: Стенки формы имеют заданный угол уклона (параметр
draft_angle), что значительно облегчает извлечение готового мыла и предотвращает его прилипание. - Ребра жесткости: Добавлены ребра жесткости (параметр
rib_count) для увеличения прочности и устойчивости формы, особенно при работе с большими габаритами мыла. - Отверстие для выталкивания: Предусмотрено удобное отверстие (параметр
ejection_hole_d) для легкого выдавливания готового мыла из формы, например, с помощью специального стержня. - Съемный штамп-дно с гравировкой: Форма комплектуется съемным дном-штампом, на котором можно реализовать уникальную гравировку (параметр
stamp_text) для придания мылу неповторимого вида. - Параметрическая настройка: Полная гибкость в настройке размеров мыла (
soap_length,soap_width,soap_height), корпуса формы (wall_thickness,floor_thickness,flange_width,flange_height) и штампа (stamp_thickness).
Рекомендации по 3D-печати:
- Тип пластика: Рекомендуется использовать PETG или ABS для лучшей термостойкости и химической инертности, что важно при контакте с мыльными смесями. PLA также подходит, но может быть менее долговечным при частом использовании и воздействии горячих компонентов. TPU не рекомендуется из-за его гибкости, которая может затруднить извлечение.
- Высота слоя: Оптимальная высота слоя — 0.15 - 0.2 мм. Для более гладкой поверхности штампа с гравировкой можно уменьшить высоту слоя до 0.1 мм, но это увеличит время печати.
- Процент заполнения (Infill): 20-30% обычно достаточно для обеспечения прочности формы. Для более крупных или тонкостенных форм можно увеличить до 40%.
- Ориентация на столе: Печатайте форму вертикально, ребрами жесткости вниз, чтобы минимизировать необходимость в поддержках и обеспечить максимальную прочность. Штамп печатайте горизонтально, гравировкой вверх.
- Поддержки (Supports): Как правило, не требуются при правильной ориентации. Если вы используете функцию 'cutaway' для демонстрации внутреннего устройства, могут понадобиться поддержки для нависающих элементов.
- Качество сглаживания (
quality_fn): Параметр влияет на детализацию скруглений и гравировки. Значение 32 является хорошим компромиссом между детализацией и временем печати. Увеличение этого параметра повысит качество, но замедлит процесс. - Зазор от z-fighting (
z_fighting_eps): Этот параметр важен для предотвращения артефактов печати на пересекающихся поверхностях. Рекомендуемое значение 0.05 мм. - Зазор между штампом и стенками (
clearance): Обеспечивает легкое вставление и извлечение штампа. Подберите значение, чтобы штамп плотно, но не туго входил в форму.
Практическое применение настраиваемых параметров:
- Размеры мыла (
soap_length,soap_width,soap_height): Определяют конечный размер вашего мыла. - Радиус скругления углов (
corner_radius): Придает мылу мягкие, скругленные формы. - Угол уклона стенок (
draft_angle): Ключевой параметр для легкого извлечения мыла. - Толщина стенок и дна (
wall_thickness,floor_thickness): Обеспечивает прочность формы. - Параметры верхнего бортика (
flange_width,flange_height): Улучшают удобство удержания и заливки. - Текст и параметры гравировки (
stamp_text,text_size,text_depth,font_name): Позволяют создать уникальный дизайн для вашего мыла.
Часто задаваемые вопросы (FAQ)
Для максимальной долговечности и стойкости к химическим компонентам мыльных смесей рекомендуется использовать PETG или ABS. Эти материалы обладают хорошей термостойкостью и химической инертностью. PLA также может использоваться, но он менее устойчив к высоким температурам и может деформироваться при контакте с горячими ингредиентами.
Для получения максимально гладкой поверхности гравировки на штампе рекомендуется уменьшить высоту слоя печати (например, до 0.1 мм) и выбрать более высокое значение параметра "Качество сглаживания" (quality_fn). Также важно убедиться, что штамп печатается в правильной ориентации – гравировкой вверх.
При правильной ориентации модели (корпус вертикально, ребрами вниз, штамп горизонтально гравировкой вверх) поддержки, как правило, не требуются. Это позволяет получить более чистую поверхность и сэкономить материал. Если вы выберете опцию "cutaway" для демонстрации, то для этой части могут понадобиться поддержки.
Параметр clearance определяет, насколько свободно штамп будет входить и выходить из формы. Начните со значения 0.35 мм (значение по умолчанию). Если штамп входит слишком туго, увеличьте этот параметр. Если штамп болтается, уменьшите его. Оптимальное значение обеспечит плотное прилегание без заеданий.
Теоретически, да, если материал не превышает допустимую температуру печати пластика формы (PETG, ABS) и не является агрессивным химически. Однако, форма спроектирована именно для мыловарения, с учетом особенностей извлечения мыла и рекомендованных материалов. Для литья других веществ (например, эпоксидной смолы) могут потребоваться другие допуски и свойства материала.