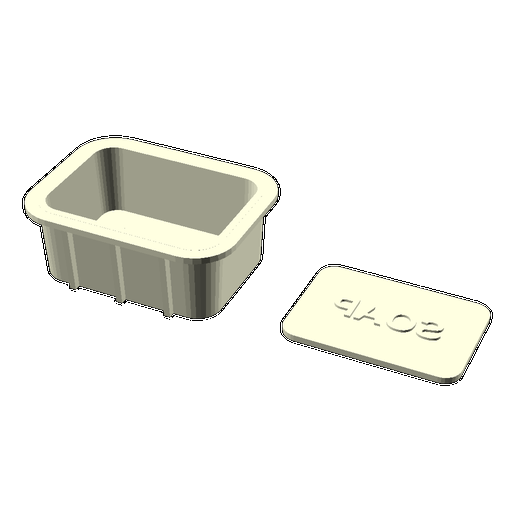
Вирусная форма для мыла "Золотой слиток 999.9"
Уникальная вирусная форма для изготовления мыла в виде золотого слитка "999.9". Особенности: идеальная конусность для самоизвлечения, съемный штамп-толкатель, возможность кастомизации текста, ребра жесткости и эргономичные упоры.
Пресеты настроек
Сохранено!
Все модели на сайте являются прототипами. Проверку размеров, зазоров и валидацию для конечного применения пользователь выполняет самостоятельно.
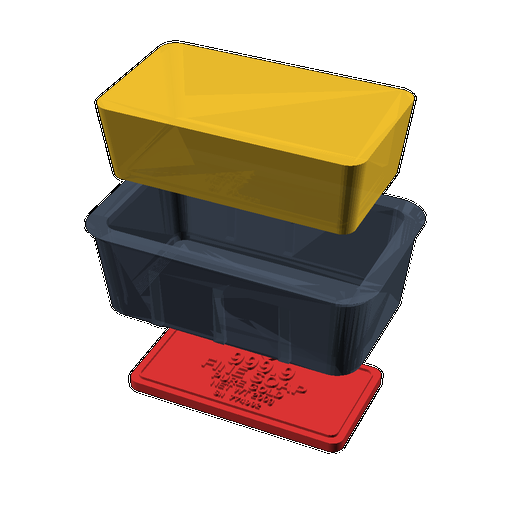
Просмотр ограничен
Пожалуйста, авторизуйтесь, чтобы просматривать 3D модель и изменять её параметры.
Войти в аккаунтРуководство по печати и рекомендации
Уникальная вирусная форма для мыла "Золотой слиток 999.9"
Представляем вам эксклюзивную 3D-модель формы для изготовления мыла, выполненную в виде элегантного золотого слитка "999.9". Эта форма сочетает в себе эстетику драгоценного металла с практичностью и удобством использования, что делает ее идеальным выбором для домашнего мыловарения или создания оригинальных сувениров.
Ключевые особенности конструкции:
- Идеальная конусность: Грани формы имеют оптимальный угол наклона (настраиваемый параметр
DRAFT_ANGLE), что обеспечивает легкое и беспрепятственное извлечение готового мыла без повреждений. - Съемный штамп-толкатель: В комплект входит съемный элемент для нанесения рельефного изображения и текста на поверхность мыла. Это позволяет легко настраивать внешний вид каждого слитка.
- Полная кастомизация: Возможность изменять текст на штампе (
STAMP_TITLE,STAMP_SUBTITLE,STAMP_WEIGHT,STAMP_SERIAL) и глубину рельефа (TEXT_DEPTH) позволяет создавать по-настоящему уникальные изделия, персонализированные под ваши нужды. - Эргономичная геометрия: Параметрические размеры формы (
BAR_LENGTH,BAR_WIDTH,BAR_HEIGHT) и радиус скругления (BAR_RADIUS) позволяют получить слиток нужного размера. - Прочность и долговечность: Ребра жесткости и достаточная толщина стенок формы (
WALL_THICK) гарантируют устойчивость конструкции и долгий срок службы. - Удобство сборки: Точность изготовления и заданный зазор посадки (
CLEARANCE) для штампа обеспечивают плотное прилегание и легкое снятие без чрезмерных усилий.
Рекомендации по 3D-печати:
- Тип пластика: Рекомендуется использовать PLA или PETG. PLA обеспечивает высокую детализацию и жесткость, в то время как PETG обладает лучшей термостойкостью и механической прочностью. ABS также подходит, но требует более тщательной подготовки принтера (подогреваемая камера, обдув). TPU не рекомендуется из-за его гибкости, что затруднит извлечение мыла.
- Высота слоя: От 0.1 мм до 0.2 мм для достижения максимальной детализации поверхности и рельефа.
- Процент заполнения (Infill): 15-25% с паттерном, таким как Grid или Gyroid, будет достаточно для обеспечения прочности формы.
- Ориентация на столе: Печатать форму следует основанием вниз. Штамп печатать плашмя.
- Поддержки (Supports): Для основной формы поддержки не требуются благодаря конусности граней. Для штампа поддержки также не нужны, если печатать его плашмя.
- Параметры геометрии: Рекомендуется использовать значения
FN_VALUE(Качество геометрии) иEPS_VALUE(Точность расчетов) по умолчанию или увеличить их для более точного воспроизведения скруглений и мелких деталей, особенно при печати тонких стенок или мелкого текста.
Практическое применение настраиваемых параметров:
STAMP_*параметры: Используйте для персонализации вашего мыла – указывайте пробу, название, вес или серийный номер.BAR_*параметры: Определяют размер конечного мыльного слитка.DRAFT_ANGLE: Ключевой параметр для легкого извлечения. Увеличение угла облегчит извлечение, но может немного исказить пропорции слитка.WALL_THICK,STAMP_THICK: Влияют на прочность и долговечность формы и штампа. Более толстые стенки делают форму прочнее, но увеличивают расход материала и время печати.CLEARANCE: Важен для правильной посадки штампа. Недостаточный зазор может привести к заклиниванию, избыточный – к люфту.VIEW_MODE: Позволяет визуализировать модель в различных состояниях – в разобранном виде (exploded), собранном, как готовое мыло (soap_gold), или только как STL для формы (mold_stl) или штампа (stamp_stl).SOAP_COLOR_*,MOLD_COLOR_*,STAMP_COLOR_*: Эти параметры используются для визуализации модели в слайсере или CAD-программе, не влияют на геометрию печатаемой модели.
Часто задаваемые вопросы (FAQ)
Для печати формы "Золотой слиток" рекомендуется использовать PLA или PETG. PLA обеспечит высокую детализацию и хорошую жесткость, что важно для точного отпечатка. PETG обладает большей термостойкостью и прочностью, что может быть полезно, если вы планируете использовать горячую мыльную основу. ABS также подходит, но требует более продвинутой настройки принтера (закрытая камера, контроль обдува). Избегайте гибких материалов, таких как TPU, так как они затруднят извлечение мыла.
Нет, поддержки для этой модели, как правило, не требуются. Конструкция формы предусматривает конусность граней (настраиваемый параметр DRAFT_ANGLE), что позволяет печатать ее основанием вниз без поддержки. Штамп также следует печатать плашмя на столе, что исключает необходимость в поддержках.
Текст на штампе настраивается с помощью параметров, начинающихся с STAMP_. Вы можете изменить: STAMP_PURITY (пробу мыла, по умолчанию "999.9"), STAMP_TITLE (главный заголовок, по умолчанию "FINE SOAP"), STAMP_SUBTITLE (подзаголовок, по умолчанию "PURE GOLD"), STAMP_WEIGHT (вес отливки, по умолчанию "NET WT 200g") и STAMP_SERIAL (серийный номер, по умолчанию "SN 774902"). Также можно регулировать TEXT_DEPTH (глубину рельефа текста) для лучшей читаемости.
Ключевым параметром для легкого извлечения мыла является DRAFT_ANGLE (угол наклона граней). Значение по умолчанию (7 градусов) обычно достаточно. Если вы сталкиваетесь с трудностями при извлечении, попробуйте немного увеличить этот угол. Также важно убедиться, что стенки формы достаточно толстые (WALL_THICK) и печатаются без дефектов. После застывания мыла, дайте ему немного остыть, прежде чем извлекать.
Параметры FN_VALUE (Качество геометрии) и EPS_VALUE (Точность расчетов) определяют, насколько детально модель будет представлена в слайсере. Высокие значения FN_VALUE (например, 60-100) приведут к более гладким кривым и скруглениям, лучшему воспроизведению мелких деталей, но увеличат время обработки файла и его размер. EPS_VALUE влияет на точность аппроксимации кривых. Для большинства случаев значения по умолчанию (FN_VALUE=40, EPS_VALUE=0.05) обеспечивают хороший баланс между детализацией и производительностью. Если вы печатаете очень мелкий текст или хотите максимально гладкие поверхности, попробуйте увеличить эти значения.