Зубчатая переходная муфта
Просмотр ограничен
Пожалуйста, авторизуйтесь, чтобы просматривать 3D модель и изменять её параметры.
Войти в аккаунтРуководство по печати и рекомендации
Общее описание и особенности конструкции модели
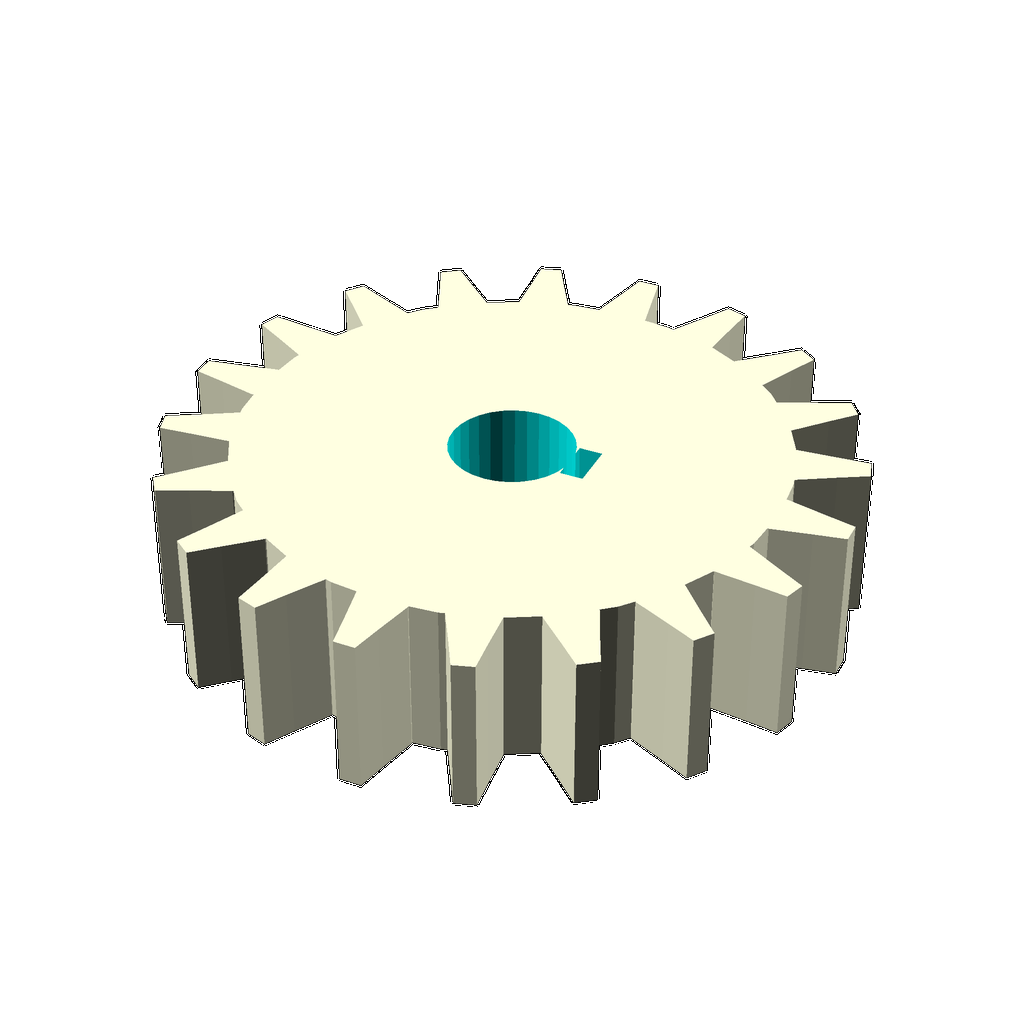
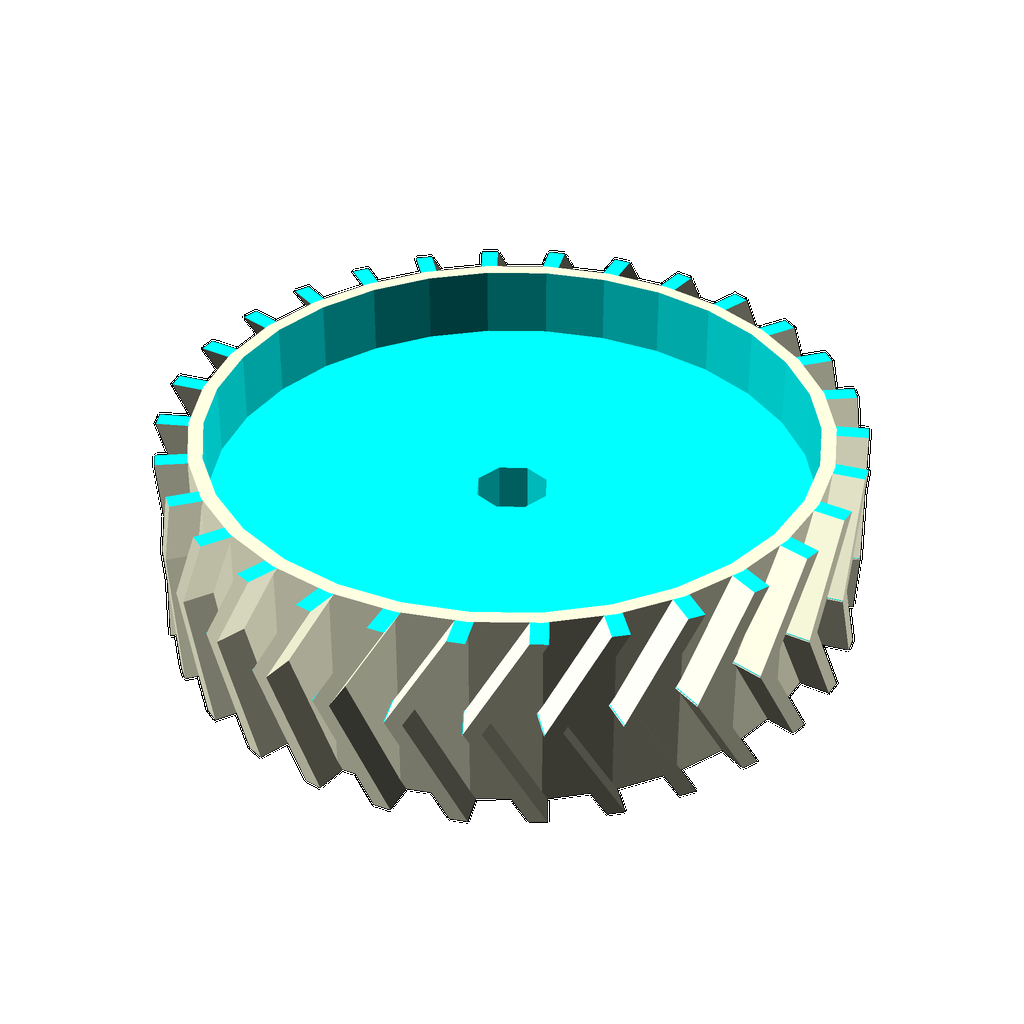
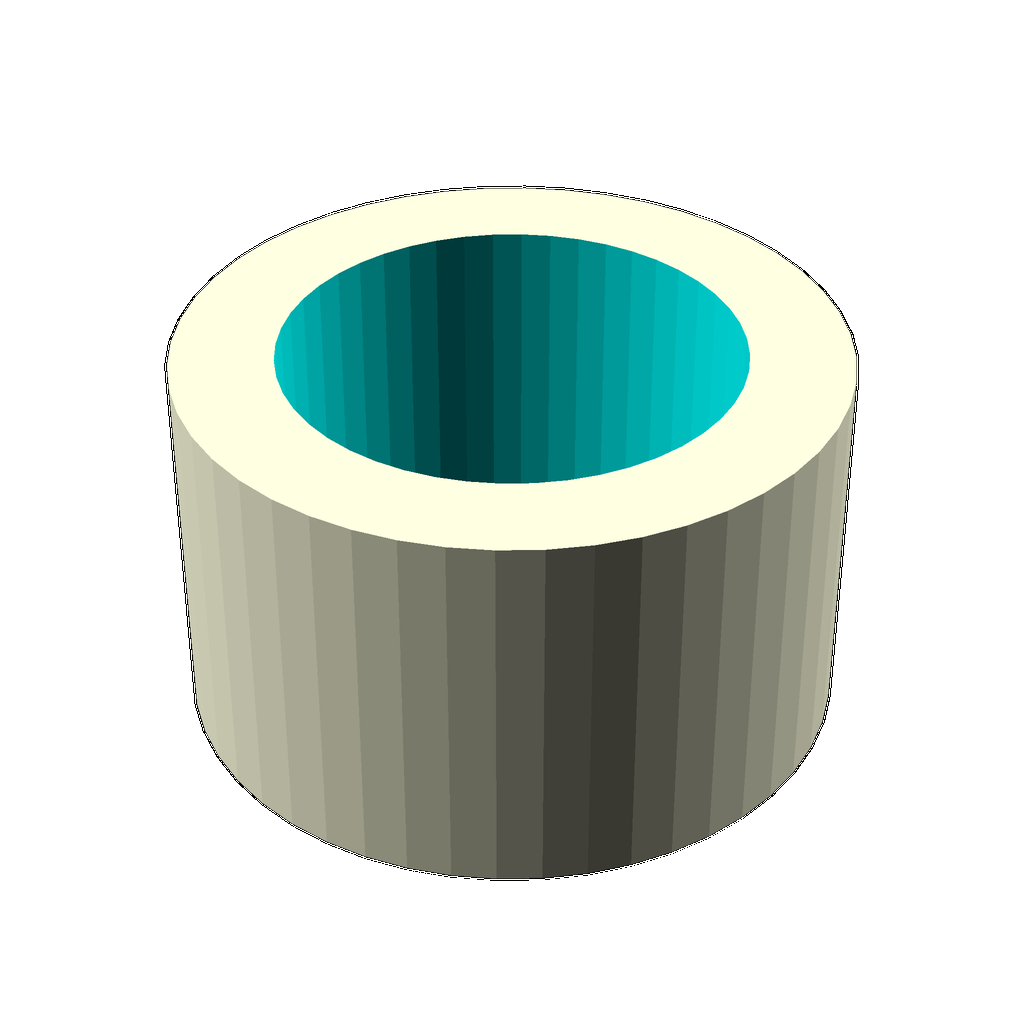
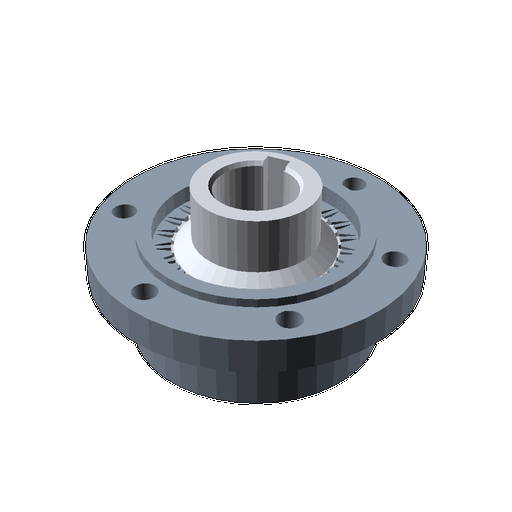
Представляем параметрическую 3D-модель зубчатой переходной муфты, разработанную для соединения двух валов с различными посадочными диаметрами и обеспечения компенсации небольших перекосов. Модель основана на эвольвентно-трапецеидальном зацеплении, обеспечивающем высокую прочность и плавность передачи вращающего момента. Конструкция состоит из двух основных частей: внутренней втулки (hub) с центральным отверстием под вал и шпоночным пазом (keyway) для фиксации, и внешней обоймы (sleeve) с зубчатым венцом, который входит в зацепление с ответной частью (не входит в модель). Внешняя обойма также оснащена фланцем (flange) для крепления к приводному механизму или оборудованию.
Модель включает опциональный разрез (cutaway) для удобной визуализации внутреннего устройства и характера зацепления зубьев, что особенно полезно при изучении механики и настройке. Параметрический подход позволяет гибко настраивать основные геометрические размеры и характеристики муфты под конкретные инженерные задачи.
Варианты конфигурации и модификации
Гибкость данной модели достигается за счет широкого набора настраиваемых параметров:
- Модуль зацепления (module_m) и число зубьев (num_teeth) определяют основные размеры зубчатого венца, передаваемый крутящий момент и степень компактности муфты.
- Боковой и радиальный зазор зацепления (clearance) позволяет настроить плотность посадки зубьев, компенсируя погрешности изготовления и температурные расширения, или обеспечить более свободное вращение.
- Рабочая длина зубчатого венца (gear_length) регулирует площадь контакта зубьев, влияя на их несущую способность.
- Диаметр центрального вала (hub_bore_d) и общая длина втулки (hub_total_len) задают посадочное место для одного из соединяемых валов.
- Ширина (key_width) и глубина (key_depth) шпоночного паза позволяют подобрать соответствующую шпонку для надежной фиксации вала.
- Диаметр хвостовика втулки (hub_extension_d) используется для создания дополнительной опорной поверхности или для соединения с другими элементами.
- Толщина стенки обоймы над зубьями (sleeve_wall), наружный диаметр фланца (flange_dia), толщина фланца (flange_thick), диаметр расположения крепежных отверстий (bolt_pcd), диаметр отверстий под болты (bolt_hole_d) и количество крепежных болтов (bolt_count) позволяют адаптировать крепежную часть муфты к стандартным монтажным стандартам или пользовательским требованиям.
- Параметр Качество аппроксимации кривых (quality_fn) влияет на детализацию зубьев и окружностей, обеспечивая баланс между точностью модели и размером файла.
- Цветные параметры inner_hub_color и outer_sleeve_color позволяют визуально различать части муфты.
Сферы и сценарии практического применения
Зубчатые переходные муфты данного типа находят широкое применение в:
- Робототехнике: для соединения валов двигателей с редукторами, актуаторами или манипуляторами.
- Машиностроении: как промежуточные элементы в приводах станков, конвейеров, насосов, где требуется соединение валов с небольшим рассогласованием по оси или для передачи крутящего момента.
- Автоматизации: в системах автоматического управления, где необходимо передавать вращение между различными узлами.
- Прототипировании: для быстрого создания и тестирования механических связей в новых конструкциях.
- Ремонте и обслуживании: как замена изношенным или поврежденным муфтам, позволяющая точно подобрать размеры под конкретный механизм.
- DIY проектах: в создании самодельных станков, ЧПУ-систем, приводов для хобби.
Рекомендации по изготовлению
- Оптимальный тип пластика: Для обеспечения достаточной прочности и износостойкости рекомендуется использовать инженерные пластики, такие как PETG (полиэтилентерефталат-гликоль) – обладает хорошей ударопрочностью и химической стойкостью, или ABS (акрилонитрилбутадиенстирол) – отличается высокой прочностью и термостойкостью, но требует хорошей вентиляции при печати. Для менее нагруженных применений или для достижения большей гибкости может подойти PLA (полилактид), однако его механическая прочность и термостойкость ниже.
- Процент заполнения (Infill): Рекомендуется использовать высокий процент заполнения, от 60% до 100%, для обеспечения максимальной прочности и жесткости муфты, особенно в зонах зубчатого зацепления и крепления. Тип заполнения (Pattern) — 'gyroid' (гироид) или 'cubic' (кубический) обеспечивает хорошую прочность во всех направлениях.
- Высота слоя: Оптимальная высота слоя — 0.1-0.2 мм. Более мелкий слой повышает точность и качество поверхности зубьев, но увеличивает время печати.
- Ориентация детали на печатном столе: Ключевой аспект. Зубчатая часть должна быть ориентирована так, чтобы слои печати шли перпендикулярно плоскости вращения для максимальной прочности зубьев при нагрузке на изгиб. Фланец также должен быть ориентирован для обеспечения прочности при креплении.
- Поддерживающие структуры (Supports): Как правило, поддерживающие структуры не требуются, если модель ориентирована правильно. Однако, если используются очень большие значения параметра gear_length или flange_dia, может потребоваться поддержка для нижней части фланца или зубчатого венца, в зависимости от конкретной ориентации. Важно убедиться, что поддерживающие структуры легко удаляются и не повреждают поверхность зацепления.